 0


Tin tức trong ngành
Trang chủ / Tin tức / Tin tức trong ngành / Vòng bi được sản xuất như thế nào? Quy trình sản xuất hoàn chỉnh, từng bước

2026-09-21
Ổ bi trở thành ổ bi ở giai đoạn mài chứ không phải trước đó. Rèn, tiện và xử lý nhiệt chuẩn bị các hình dạng thép cứng; mài và mài sau đó thiết lập các micron quyết định mức độ quay của ổ trục, mức tải mà nó mang và thời gian sử dụng. Việc đặt hàng đó quan trọng đối với bất kỳ ai mua vòng bi, bởi vì nó giải thích chi phí nằm ở đâu, tại sao hai báo giá cho cùng một kích thước có thể khác nhau rất nhiều và tại sao các vấn đề về chất lượng thường bắt nguồn từ một số giai đoạn cụ thể, có thể kiểm tra được.
Mở một vòng bi 608 bị hỏng từ một động cơ quạt hoặc một bánh xe trượt ván và cấu tạo gần như đơn giản một cách đáng thất vọng: một vòng trong, một vòng ngoài, một hàng bi cứng, một cái lồng giữ cho những quả bóng đó không chạm vào và một lớp mỡ. Câu hỏi sản xuất là làm thế nào năm thứ cơ bản đó được chế tạo đủ chính xác để chạy với tốc độ hàng chục nghìn vòng quay mỗi phút. Câu trả lời là hai dây chuyền sản xuất song song - một dành cho vòng, một dành cho quả bóng - chỉ gặp nhau ở khâu lắp ráp cuối cùng.
Hướng dẫn này tuân theo quy trình hoàn chỉnh theo cách mà một nhà máy sản xuất ổ bi rãnh sâu thực sự vận hành: lựa chọn nguyên liệu thô, rèn, tiện, xử lý nhiệt, chế tạo bi, mài, siêu hoàn thiện, lắp ráp và thử nghiệm hàng loạt. Nó cũng bao gồm các vòng bi được tráng phủ, kiểm soát chất lượng, các bước kiểm tra quan trọng trước khi đặt hàng và các câu hỏi mà người mua thường đặt ra nhất. Mô tả phản ánh quá trình sản xuất theo hệ thống chất lượng ISO 9001:2015 tại một nhà máy có sản lượng hàng năm là 30 triệu bộ.
Vòng bi rãnh sâu chứa bốn bộ phận rắn và một bộ phận tiêu hao, mỗi bộ phận tuân theo một lộ trình sản xuất hoàn toàn khác nhau. Sự phân chia đó là chìa khóa để hiểu sự khác biệt về chất lượng giữa các nhà cung cấp: mỗi bộ phận đều có các chế độ hỏng hóc riêng và một bước yếu - nhiệt thép bẩn, quả bóng mềm, mương gồ ghề - cũng đủ để kéo toàn bộ tổ hợp xuống.
Đường dẫn tải qua các bộ phận này giải thích yêu cầu về độ chính xác. Mỗi đơn vị lực truyền từ trục đến vỏ đều đi qua hai mương, một bộ bi và màng bôi trơn được đo bằng micron. Nếu đường đua gồ ghề hoặc bóng không tròn, ứng suất tiếp xúc sẽ tập trung vào các điểm cao cực nhỏ và những điểm đó trở thành điểm gây mỏi đầu tiên. Đây là lý do tại sao việc sản xuất ổ trục ít tập trung vào việc tạo hình thép mà tập trung nhiều hơn vào việc loại bỏ các dấu vết lỗi cuối cùng.
Hầu hết các vòng bi rãnh sâu trên thế giới đều bắt đầu bằng thép mạ crôm - loại crom có hàm lượng carbon cao được sử dụng dưới một số tên quốc gia: AISI 52100 ở Hoa Kỳ, 100Cr6 ở Đức, SUJ2 ở Nhật Bản và GCr15 ở Trung Quốc. Thành phần hóa học rất đơn giản, khoảng 1% carbon và 1,5% crom, bởi vì giá trị không nằm ở hợp kim kỳ lạ mà ở độ sạch. Các tạp chất phi kim loại cứng trong thép bẩn đóng vai trò là điểm tập trung ứng suất và trong quá trình sử dụng chúng xuất hiện dưới dạng tiếng ồn và sự nứt vỡ do mỏi sớm. Đây là lý do tại sao một nhà máy nghiêm túc xác minh mọi lô nhiệt đến bằng phân tích quang phổ thay vì chỉ tin vào chứng chỉ của nhà máy.
Các loại không gỉ phục vụ môi trường ăn mòn và chúng chia thành hai lựa chọn rất khác nhau. AISI 440C là thép không gỉ martensitic cứng như thép mạ crôm, giữ 56-60 HRC trong khi chống gỉ, khiến nó trở thành lựa chọn tiêu chuẩn cho thiết bị thực phẩm, khu vực rửa rửa và các sản phẩm ngoài trời ẩm ướt. AISI 304 hoàn toàn không thể được làm cứng bằng cách xử lý nhiệt - nó vẫn mềm, dưới khoảng 200 HB - vì vậy vòng bi 304 trao đổi khả năng chịu tải để có khả năng chống ăn mòn tối đa. Thép carbon nằm ở đầu bên kia của thang đo: nó làm giảm chi phí cho các sản phẩm nhẹ như đồ chơi và bánh xe tốc độ thấp, nhưng nó không thể sánh được với thép mạ crôm về độ cứng hoặc tuổi thọ mỏi.
| Chất liệu | Đặc điểm chính | Độ cứng điển hình | Sử dụng phổ biến |
|---|---|---|---|
| Thép mạ crôm (AISI 52100 / GCr15) | Carbon cao cộng với khoảng 1,5% crom; tuổi thọ mỏi lăn tuyệt vời | 60-64 HRC sau khi xử lý nhiệt | Động cơ, thiết bị, dụng cụ điện, máy bơm, phụ tùng ô tô |
| Thép cacbon | Chi phí thấp hơn, độ chính xác thấp hơn và tuổi thọ mỏi ngắn hơn | Bên dưới thép mạ crôm cứng | Đồ chơi, bánh xe, phần cứng nhẹ |
| AISI 304 không gỉ | Austenit; không thể được làm cứng hoàn toàn; chống ăn mòn tối đa | Dưới khoảng 200 HB (mềm) | Thiết bị thực phẩm, khu vực ẩm ướt và rửa trôi với tải trọng vừa phải |
| Thép không gỉ AISI 440C | Martensitic; thép không gỉ cứng có khả năng chống ăn mòn mạnh | 56-60 HRC sau khi xử lý nhiệt | Các sản phẩm dùng cho thực phẩm và ngoài trời cần khả năng chịu tải thực tế |
Quá trình sản xuất vòng và quá trình sản xuất bóng diễn ra như hai đường thẳng song song và chỉ hội tụ khi lắp ráp. Trên dây chuyền vòng, trình tự rèn, ủ, tiện, xử lý nhiệt và mài; trên đường bóng nó là đầu lạnh, nhấp nháy, xử lý nhiệt, mài và mài. Phần tổng quan bên dưới tuân theo thứ tự được sử dụng tại xưởng sản xuất vòng bi rãnh sâu.
Truy xuất nguồn gốc chạy qua mọi giai đoạn. Mỗi phôi giữ số nhiệt của nó, mỗi lô ghi lại quá trình chạy lò và mỗi danh sách đóng gói đều tham chiếu lô sản xuất, do đó, ổ trục hoàn thiện có thể được truy ngược lại chứng chỉ thép của nó. Theo hệ thống ISO 9001:2015, đây không phải là thủ tục giấy tờ tùy chọn: khi khách hàng báo cáo về tiếng ồn vài tháng sau đó, khả năng truy nguyên sẽ xác định xem nguyên nhân nằm ở một lô thép, một lần xử lý nhiệt hay một cài đặt lắp ráp — và sự khác biệt đó quyết định xem phản ứng phù hợp là phân loại, làm lại hay hiệu chỉnh quy trình.
Bóng mang không bao giờ được cắt thành hình cầu. Chúng được đánh gần tròn, sau đó lăn vào nhau dưới tác dụng mài mòn cho đến khi mọi bề mặt đạt mức trung bình - một quá trình tự điều chỉnh biến dây thép cứng thành những quả bóng tròn trong phạm vi một phần micron. Vì các bộ phận là thép được tôi cứng nên dụng cụ cắt sẽ bị mòn ngay lập tức; tạo hình mài mòn là con đường thực tế duy nhất.
Lý do khiến quá trình này hoạt động là do hình học: quả bóng không có trục cố định. Nó chuyển động tự do trong các rãnh và bộc lộ mọi điểm trên bề mặt của nó trước chất mài mòn, vì vậy điểm cao luôn là thứ tiếp theo bị mòn đi. Quả bóng nhô ra ngoài sẽ bị đánh tiếp; quá trình loại bỏ các lỗi của chính nó. Đây là điều giúp cho việc sản xuất hàng loạt quả cầu có độ chính xác cao hơn hầu hết các bộ phận gia công khác.
Hệ thống chấm điểm đặt con số vào độ tròn. Trong quy ước phân loại bóng tiêu chuẩn, số cấp là độ lệch tối đa được phép so với một quả cầu hoàn hảo tính bằng micro inch, do đó Cấp 100 cho phép khoảng 2,5 micron, Cấp 25 cho phép 0,64, Cấp 10 cho phép 0,25 và Cấp 5 chỉ cho phép 0,13. Hầu hết các vòng bi rãnh sâu thương mại đều chạy trên bi cấp 100; động cơ thiết bị yên tĩnh và trục chính xác đạt mức 10 trở lên. Mỗi bước giảm xuống thang cấp độ đều tăng thêm thời gian mài và chi phí kiểm tra, điều này làm cho cấp bóng trở thành một trong những yếu tố điều khiển chi phí thầm lặng trong bất kỳ báo giá vòng bi nào.
Chỉ độ tròn thôi vẫn chưa đủ - các quả bóng cũng phải khớp với vòng của chúng. Vì không có quy trình mài nào có thể lặp lại một cách hoàn hảo nên các viên bi thành phẩm được sắp xếp thành các nhóm kích thước được đo bằng phân số micron và các vòng được nghiền trong cùng một lô được ghép với nhóm để khôi phục khe hở bên trong đã thiết kế. Việc lắp ráp có chọn lọc này là thông lệ tiêu chuẩn trong toàn ngành và đó là một lý do nữa khiến các nhà máy sản xuất vòng bi đo lường mọi thứ hai lần: một lần để phân loại và một lần để chứng minh.
Việc mài tạo hình thép, nhưng việc xử lý nhiệt quyết định liệu nó có tồn tại hay không. Một đường dẫn được mài hoàn hảo nếu không có độ cứng chính xác sẽ bị móp và bong tróc dưới tải trọng trong vài ngày, vì vậy lò nung - chứ không phải máy mài - là nơi một miếng thép định hình thực sự trở thành vật liệu chịu lực.
Đối với thép crom, vòng phôi và bi được nung nóng đến khoảng 840 °C cho đến khi cấu trúc chuyển thành austenite, được làm nguội trong dầu đủ nhanh để khóa martensite cứng, sau đó được tôi luyện ở nhiệt độ gần 160 °C để giảm ứng suất bên trong. Kết quả là 60-64 HRC: đủ cứng để chống mỏi khi tiếp xúc lăn, đủ cứng để không bị nứt khi va đập. Bỏ qua tính nóng nảy và các bộ phận vẫn giòn; quá nóng nảy và độ cứng giảm cùng với tuổi thọ.
Việc kiểm soát ở giai đoạn này là vô hình trên một bộ phận đã hoàn thiện và rất tốn kém để làm giả. Độ đồng đều của nhiệt độ lò, tình trạng dầu nguội và thời gian ngâm quyết định liệu toàn bộ lô đạt tiêu chuẩn kỹ thuật hay trôi mềm. Độ méo cũng cần được quản lý: các vòng được xử lý nhiệt hơi cong vênh và quy trình phải giữ độ cong đó trong giới hạn mài cho phép, nếu không dây chuyền mài sẽ phải trả giá cho lỗi của lò trong các chu kỳ bổ sung. Các cấp độ chính xác bổ sung thêm một bước nữa - xử lý nguội sâu giúp biến đổi austenite được giữ lại và ổn định kích thước qua nhiều năm sử dụng.
Chỉ tiêu độ cứng sau khi xử lý nhiệt: thép mạ crôm (AISI 52100/GCr15) đạt 60-64 HRC; Thép không gỉ AISI 440C đạt 56-60 HRC; Thép không gỉ AISI 304 không thể đông cứng hoàn toàn và duy trì ở mức dưới khoảng 200 HB.
Đây cũng là nơi sự phân chia không gỉ trở thành vật lý. Các bộ phận 440C đi qua cùng một lò nung và đạt được độ cứng có thể sử dụng được, trong khi các vòng 304 hoàn toàn không thể cứng lại. Thực tế luyện kim duy nhất đó giải thích tại sao vòng bi 304 phù hợp với các ứng dụng ẩm ướt, ăn mòn nặng với tải trọng khiêm tốn và tại sao 440C là câu trả lời khi ứng dụng cần khả năng chống ăn mòn và khả năng chịu tải thực cùng một lúc.
Mỗi vòng đến dây chuyền mài đều cố tình quá khổ. Quá trình nghiền loại bỏ khoản trợ cấp đó, đồng thời, xác định mức dung sai mà người mua thực sự phải trả, điều này khiến đây trở thành giai đoạn có ảnh hưởng nhất trong toàn bộ chuỗi sản xuất.
Trình tự cố định: mài các mặt đầu tiên để tạo mặt phẳng tham chiếu, sau đó là đường kính ngoài và lỗ khoan, sau đó là mương. Chất làm mát chạy liên tục vì bánh xe khô trong giây lát có thể làm cháy bề mặt và tạo ra các vết nứt nhỏ ẩn bên trong một bộ phận có vẻ tốt cho đến khi nó bị hỏng sớm. Sau khi mài mương, một đường siêu hoàn thiện với đá mịn làm giảm độ nhám bề mặt xuống dưới 0,1 micron Ra - lớp hoàn thiện trông giống như gương và quan trọng hơn là giúp màng bôi trơn hình thành và chịu tải đúng cách. Bỏ qua hoặc rút ngắn quá trình hoàn thiện bề mặt là một trong những cách cổ điển để cắt giảm chi phí một cách vô hình và nó luôn xuất hiện trở lại sau này dưới dạng tiếng ồn và tuổi thọ bị rút ngắn.
| lớp ISO | ABEC tương đương | Nó thắt chặt cái gì | Ứng dụng điển hình |
|---|---|---|---|
| P0 | ABEC 1 | Dung sai kích thước tiêu chuẩn | Động cơ nói chung, thiết bị, dụng cụ điện, máy bơm |
| P6 | ABEC 3 | Độ đảo và dung sai chiều rộng chặt chẽ hơn | Động cơ, dụng cụ điện, hộp số tốt hơn |
| P5 | ABEC 5 | Kiểm soát dòng chảy ở cấp độ micron | Trục máy công cụ, dụng cụ chính xác |
| P4 | ABEC 7 | Hình học rất chặt chẽ cho tốc độ cao | Trục xoay tốc độ cao, hàng không vũ trụ, tay khoan nha khoa |
Chọn một lớp là một quyết định về chi phí, không phải là một biểu tượng trạng thái. Động cơ thiết bị, máy bơm nước hoặc dụng cụ điện thường chạy chính xác trên P0 (ABEC 1); trả tiền cho P5 để mua dung sai mà ứng dụng không bao giờ sử dụng. Trục máy công cụ, động cơ tốc độ cao và dụng cụ đo lường là những trường hợp mà P5 và P4 thực sự có giá trị. Khi hai báo giá cho cùng một kích thước có sự khác biệt rõ rệt, cấp dung sai là một trong những mục đầu tiên cần xác nhận bằng văn bản - ngay sau thông số kỹ thuật của thép.
Lắp ráp có thời gian ngắn và hậu quả lâu dài. Hai dây chuyền sản xuất song song hội tụ và các bộ phận ít tốn kém nhất của ổ trục - lồng, mỡ và vòng đệm - cuối cùng quyết định phần lớn hoạt động trong thế giới thực của nó.
Vòng cách bằng thép dập là loại vòng cách mặc định trong vòng bi rãnh sâu nhỏ: rẻ tiền, cứng và được tán đinh với nhau từ hai nửa. Vòng cách nylon chạy êm hơn và không bị rỉ sét, đó là lý do tại sao chúng chiếm ưu thế trong các vòng bi thiết bị có độ ồn thấp, với sự cân bằng nhiệt độ trần khoảng 120 °C. Đồng thau xuất hiện trong các vòng bi lớn hơn hoặc đặc biệt, nơi độ bền và khả năng chịu nhiệt đóng vai trò quan trọng cùng nhau.
Các vòng và quả bóng gặp nhau theo nhóm phù hợp. Nhóm kích thước quả bóng được chọn dựa trên các mương đã đo để ổ trục đã lắp ráp nằm bên trong khe hở bên trong được thiết kế của nó — chuyển động tự do nhỏ giữa các vòng sẽ co lại khi ổ trục được lắp và nóng lên. Khoảng hở tiêu chuẩn (C0) phù hợp với hầu hết các ứng dụng; khe hở C3 lớn hơn được chỉ định khi vòng trong nóng hoặc vừa khít với trục. Các bi được nạp vào khe hở giữa các vòng dịch chuyển, cách đều nhau và các túi lồng được kẹp hoặc tán đinh xung quanh chúng trước khi ổ trục đã lắp ráp đi qua lần rửa cuối cùng - vì cặn mài còn sót lại bên trong là nguồn gây tiếng ồn mà không vòng đệm nào có thể loại bỏ được.
Mỡ lấp đầy khoảng một phần tư đến một phần ba không gian trống bên trong. Quá ít và ổ trục sẽ chạy nhanh về phía tiếp xúc với kim loại; quá nhiều và khuấy sẽ làm tăng nhiệt độ và tiếng ồn. Đối với người mua, thông số kỹ thuật của mỡ cần được xác nhận rõ ràng vì nó đặt ra giới hạn tốc độ, hoạt động ở nhiệt độ thấp và tuổi thọ không cần bảo trì của thành phẩm.
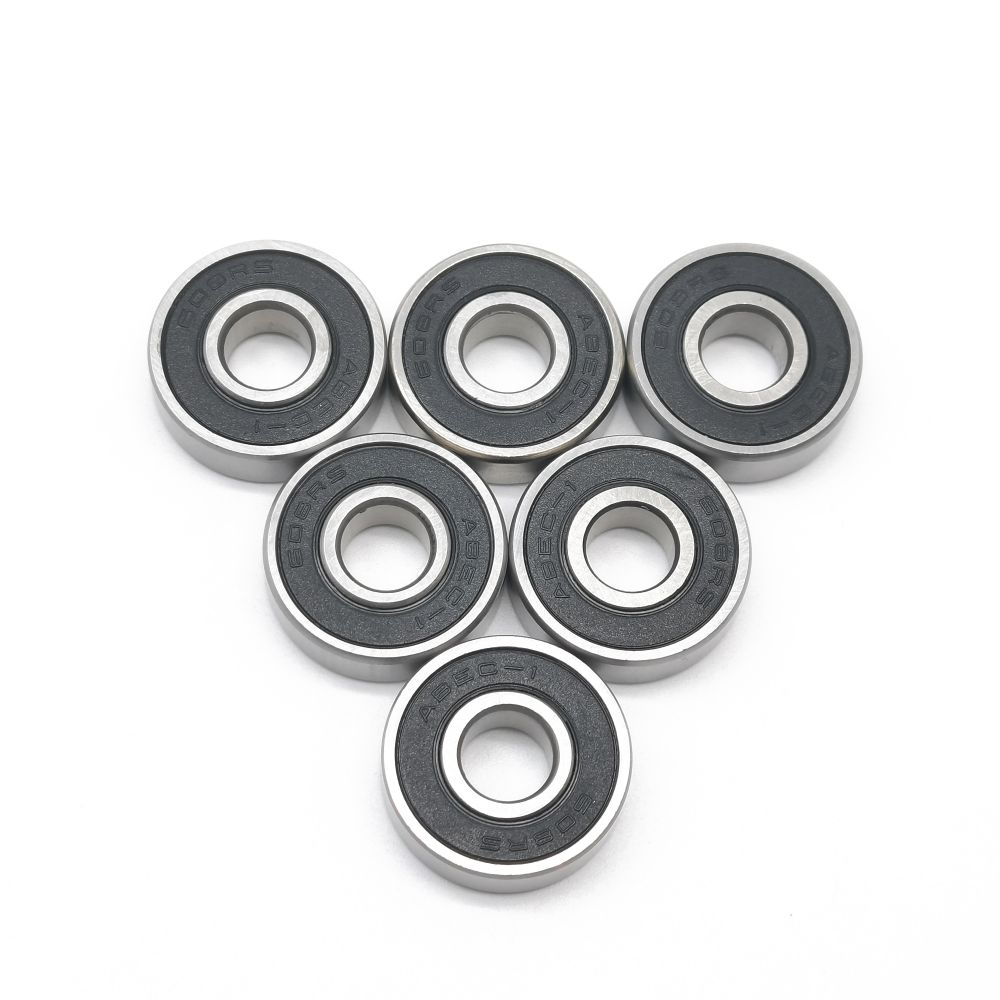
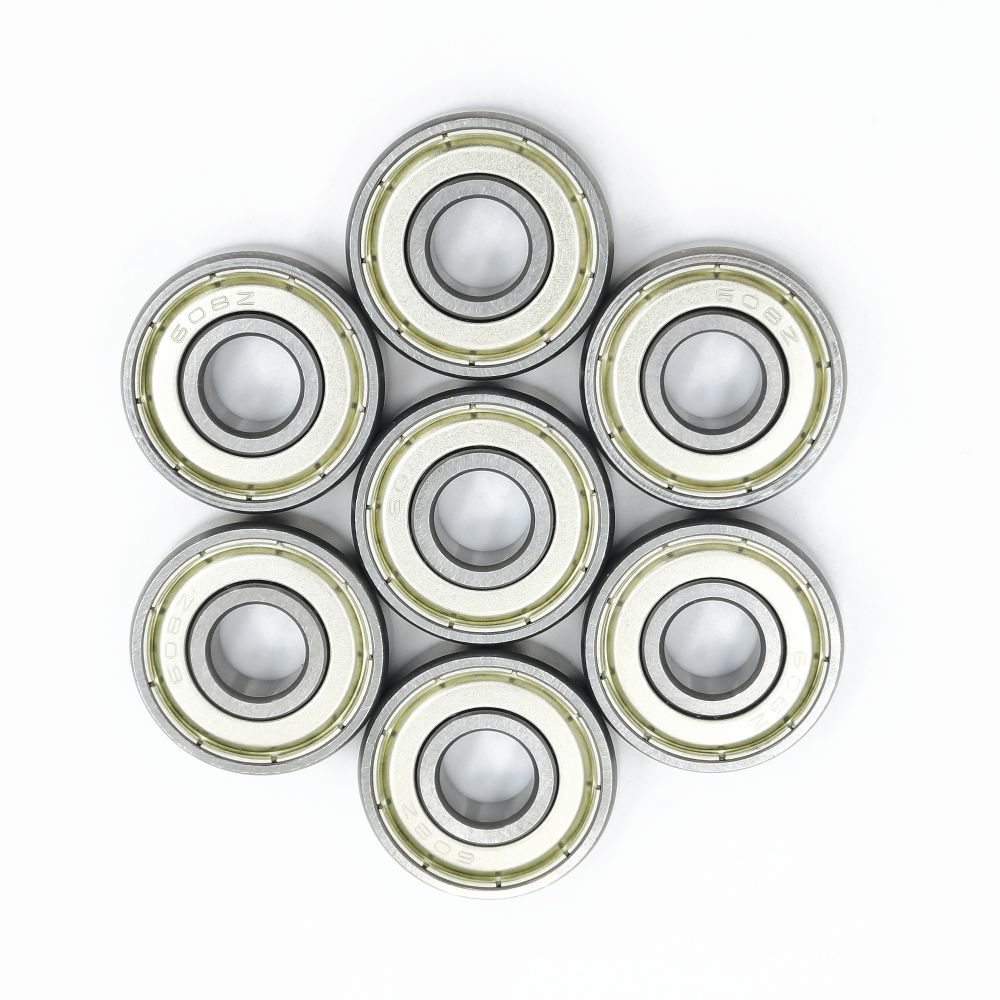
ZZ có nghĩa là hai tấm chắn kim loại: không tiếp xúc, lực cản tối thiểu, chống bụi thô hiệu quả, chống nước vừa phải. 2RS có nghĩa là hai vòng đệm cao su, thường là NBR, tiếp xúc nhẹ với vòng trong: chống bụi và hơi ẩm tốt hơn nhiều, mô-men xoắn chạy cao hơn một chút và trần nhiệt độ thực tế khoảng 110 ° C. Lựa chọn đúng đắn là về môi trường - điều kiện khô ráo, nhanh chóng và sạch sẽ nghiêng về ZZ; thiết bị ướt, bụi hoặc bị rửa trôi nghiêng về 2RS.
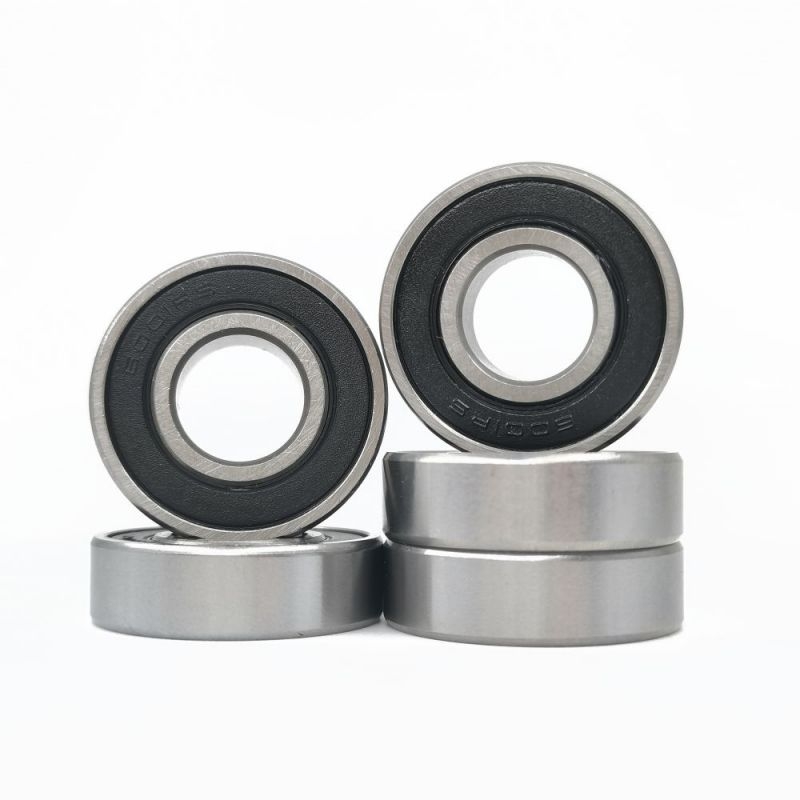
Kết quả kinh điển của quá trình này Vòng bi rãnh sâu kín bằng sắt đôi 608ZZ Vòng bi thép mạ crôm 8 x 22 x 7 mm có tấm chắn kim loại kép — kích thước nhỏ phổ biến nhất trong động cơ, dụng cụ và phần cứng. Xem thông số kỹ thuật sản phẩmTrước khi đóng gói, các loại có độ ồn thấp đã vượt qua thử nghiệm độ rung 100% trong khi các loại tiêu chuẩn được kiểm tra bằng cách lấy mẫu. Mỗi ổ trục đều nhận được một lớp dầu chống gỉ và một gói kín. Bảo quản là một phần của quá trình sản xuất chứ không phải là việc phải suy nghĩ lại: một ổ trục hoàn hảo về kích thước bị rỉ sét trong nhà kho ẩm ướt trước khi lắp đặt vẫn được coi là giao hàng bị lỗi.
Một số vòng bi được thiết kế để hoạt động êm ái và thân thiện với bề mặt thay vì cứng tối đa, và điều đó đạt được nhờ quy trình đúc thứ hai bao bọc vòng ngoài bằng nhựa hoặc polyurethane.
Vòng bi cơ sở - thường có kích thước dòng 608, 626 hoặc 6000 - được rửa sạch và lắp vào lõi khuôn. Nhựa nóng chảy hoặc nhựa nhiệt dẻo polyurethane được phun xung quanh vòng ngoài, liên kết với vòng ngoài khi nó nguội đi và tạo thành biên dạng làm việc được hình thành trong cùng một bước: rãnh phẳng cho con lăn, rãnh chữ V hoặc rãnh chữ U cho rãnh trượt, có các màu như trắng, đen, cam và xanh lục mà khách hàng sử dụng để giúp khách hàng dễ dàng nhận biết dòng sản phẩm của mình khi nhìn qua.
Lớp phủ thay đổi hoạt động của toàn bộ bánh xe. Các lớp nhựa và PU làm giảm tiếng ồn kim loại mà thép cứng truyền vào khung đồ nội thất, cửa trượt, cửa sổ và kết cấu băng tải; chúng bảo vệ bề mặt của các ổ lăn khỏi bị trầy xước và mài mòn; và polyurethane bổ sung thêm độ bám và khả năng hấp thụ sốc cho xe đẩy và bánh xe vận chuyển, thường được quy định ở dải độ cứng 85-95 Shore A. Trong đồ nội thất, sản phẩm dành cho trẻ em và đồ gia dụng, lớp phủ thường tạo nên sự khác biệt giữa một sản phẩm có cảm giác rẻ tiền và một sản phẩm có cảm giác hoàn thiện.
Rủi ro kỹ thuật là sự bám dính. Lớp phủ liên kết kém có thể bong ra sau nhiều tuần lăn, và mặc dù sự cố có vẻ là do vấn đề về lớp phủ nhưng nguyên nhân sâu xa thường là do việc chuẩn bị bề mặt, hóa học liên kết hoặc thiết kế khuôn. Các nhà sản xuất đáng tin cậy coi lớp phủ như một quy trình có các cuộc kiểm tra riêng — thử nghiệm kéo mẫu, lịch bảo dưỡng khuôn và kiểm tra độ cứng trên lớp đã được xử lý — thay vì chỉ là thao tác nhúng đơn giản.
Ví dụ về ổ trục được phủ Vòng bi rãnh sâu phủ PU608267 PU Ổ trục cơ sở 608 có lớp polyurethane đúc để vận hành êm ái và bảo vệ bề mặt trong các con lăn và hệ thống trượt. Xem thông số kỹ thuật sản phẩmMột nhà máy đáng tin cậy kiểm tra ba lần: trên thép mới vào, ở các bước gia công quan trọng và trên vòng bi đã hoàn thiện. Việc loại bỏ bất kỳ lớp nào trong ba lớp để tiết kiệm chi phí cuối cùng sẽ xuất hiện dưới dạng khiếu nại về tiếng ồn, tuổi thọ bị rút ngắn hoặc hiện trường bị trả lại.
Tiếng ồn đáng được quan tâm đặc biệt vì đây là khiếu nại về chất lượng phổ biến nhất của các sản phẩm hoàn thiện và được quyết định bởi sự kết hợp của nhiều yếu tố - cấp độ bóng, độ hoàn thiện của đường đua, độ sạch và dầu mỡ - chứ không phải bằng bất kỳ phép đo đơn lẻ nào. Việc phân loại 100% sản phẩm có độ ồn thấp là yếu tố phân biệt vòng bi phát ra tiếng kêu với vòng bi kêu rên và các kỹ thuật đằng sau vòng bi tạo thành một nguyên tắc riêng; bài viết này trên cách các nhà máy kiểm soát tiếng ồn và độ rung của vòng bi rãnh sâu bao gồm chúng một cách chi tiết.
Truy xuất nguồn gốc hàng loạt sẽ đóng vòng lặp. Mỗi lô sản xuất liên kết xuôi từ số nhiệt thép và ngược từ danh sách đóng gói, vì vậy khi khách hàng báo cáo sự cố vài tháng sau khi giao hàng, nhà máy có thể cách ly các lô bị ảnh hưởng thay vì đoán. Khả năng đó vẫn vô hình cho đến ngày cần đến - và vào ngày đó, nó quyết định liệu yêu cầu bồi thường được giải quyết trong vài ngày hay tranh cãi trong nhiều tháng.
Hai báo giá cho cùng một kích thước 608 có thể khác nhau một phần ba và cả hai nhà cung cấp đều có thể hoàn toàn trung thực. Sự khác biệt hầu như luôn ẩn giấu ở năm chỗ, vì vậy thói quen thực tế là ghi rõ từng chỗ bằng văn bản trước khi so sánh giá cả.
Mỗi dòng không được kiểm tra là một rủi ro mua sắm được ghi lại. Thép không được xác định rõ sẽ gây ra tiếng ồn trong động cơ thành phẩm; việc phân loại độ rung bị thiếu sẽ chuyển thành lợi nhuận từ các sản phẩm bán lẻ; con dấu sai sẽ dẫn đến hiện tượng rửa trôi dầu mỡ trong thiết bị ướt. Không có rủi ro nào trong số này xuất hiện trên bảng giá, đó chính xác là lý do tại sao chúng thuộc về xác nhận đơn hàng.
Một bài tập hữu ích là hỏi mỗi nhà cung cấp ba câu hỏi giống nhau - thép gì, độ cứng nào, cấp độ rung như thế nào - và yêu cầu các báo cáo đưa ra câu trả lời. Nhà cung cấp kiểm tra thường xuyên trả lời bằng văn bản trong vài giờ; những nhà cung cấp dựa vào yêu cầu sẽ trả lời bằng các tính từ. Tốc độ và nội dung của câu trả lời đó cho bạn biết nhiều thông tin về nhà máy hơn bất kỳ trang danh mục nào.
Kích thước danh mục tiêu chuẩn bao gồm hầu hết các ứng dụng, nhưng các đơn hàng có giá trị cao nhất thường bắt đầu bằng bản vẽ của khách hàng mà không có danh mục nào phù hợp — và đó là nơi có thể thấy được chiều sâu quy trình của nhà máy.
Công việc phi tiêu chuẩn tuân theo một lộ trình cố định: xem xét bản vẽ hoặc mẫu, xác nhận tính khả thi về vật liệu và dung sai, chuẩn bị dụng cụ, sản xuất mẫu, phê duyệt, sau đó sản xuất hàng loạt với cùng hệ thống kiểm tra như các bộ phận tiêu chuẩn. Các yêu cầu điển hình bao gồm các vòng trong được mở rộng ở một hoặc cả hai bên để lắp đặt đặc biệt, các phiên bản hai hàng có kích thước nhỏ, chiều rộng đặc biệt và vòng bi được phủ với cấu hình hoặc màu sắc gai lốp tùy chỉnh.
Quyết định tùy chỉnh chủ yếu là kinh tế. Nếu ổ trục tiêu chuẩn có thể được điều chỉnh bằng miếng đệm hoặc thay đổi thiết kế nhỏ thì lộ trình đó thường rẻ hơn và nhanh hơn. Nếu cấu trúc máy phụ thuộc vào bộ phận đặc biệt — như thường xảy ra trong động cơ, hệ thống trượt và thiết bị băng tải — thì một nguồn phi tiêu chuẩn đã được chứng minh sẽ đánh bại việc thiết kế lại sản phẩm theo kích thước danh mục. Phạm vi của các bộ phận vòng mở rộng, kích thước đặc biệt và mặt đất chính xác có sẵn như vòng bi chính xác phi tiêu chuẩn tùy chỉnh cho thấy phạm vi hoạt động của danh mục đó trong thực tế rộng đến mức nào.
Hầu hết được làm từ thép mạ crôm có hàm lượng carbon cao, loại AISI 52100 (còn được bán dưới dạng 100Cr6, SUJ2 hoặc GCr15), được xử lý nhiệt đến 60-64 HRC. Môi trường ăn mòn sử dụng thép không gỉ AISI 440C cho độ cứng có khả năng chống gỉ hoặc AISI 304 khi khả năng chống ăn mòn tối đa quan trọng hơn khả năng chịu tải. Thép carbon xuất hiện chủ yếu ở các sản phẩm có tải trọng nhẹ, giá thành rẻ.
Các quả bóng được làm từ dây có đầu nguội với đường nối chớp, được đánh bóng mịn, xử lý nhiệt, sau đó được nghiền và đặt giữa các tấm có rãnh. Bởi vì các quả bóng quay tự do và ngẫu nhiên trong các rãnh đó, mọi điểm trên bề mặt đều gặp chất mài mòn như nhau, và các điểm cao bị mòn đi cho đến khi quả cầu đạt mức trung bình. Kết quả được chấm điểm: Lớp 100 cho phép sai lệch khoảng 2,5 micron, Lớp 10 cho phép 0,25.
Cao hơn có nghĩa là chính xác hơn, không phải tốt hơn về mặt tổng thể. Các cấp ABEC (hoặc ISO P) chỉ xác định dung sai kích thước và dung sai vận hành — không xác định chất lượng thép, tiếng ồn, vòng đệm hoặc chất bôi trơn. Hầu hết các động cơ, máy bơm và thiết bị đều chạy chính xác trên P0/ABEC 1; trả tiền cho P5 hoặc cao hơn chủ yếu có ý nghĩa đối với trục chính có tốc độ cao hoặc chính xác. Ghép lớp học với ứng dụng và viết nó theo thứ tự.
ZZ sử dụng hai tấm chắn kim loại không tiếp xúc: lực cản thấp, chống bụi thô tốt, khả năng chống nước khiêm tốn. 2RS sử dụng hai vòng đệm tiếp xúc bằng cao su tiếp xúc với vòng trong: chống bụi và hơi ẩm tốt hơn nhiều, mô-men xoắn cao hơn một chút và trần nhiệt độ thực tế khoảng 110 °C. Môi trường khô ráo, nhanh chóng, sạch sẽ phù hợp với ZZ; môi trường ẩm ướt hoặc bụi bặm phù hợp với 2RS.
Lớp phủ được đúc xung quanh vòng ngoài giúp giảm tiếng ồn, bảo vệ bề mặt mà các ổ lăn chống lại và — với PU — tăng thêm độ bám và giảm xóc cho xe đẩy và băng tải. Các biên dạng như rãnh chữ V, rãnh chữ U và mặt lốp phẳng được hình thành trực tiếp trong khuôn và màu sắc giúp nhận biết các dòng sản phẩm. Chất lượng lớp phủ phụ thuộc chủ yếu vào độ bám dính, đó là lý do tại sao thử nghiệm kéo mẫu lại quan trọng.
Đúng. Các nhà máy có năng lực phi tiêu chuẩn thường xuyên tạo ra các vòng trong mở rộng, chiều rộng đặc biệt, phiên bản hai hàng và thiết kế được phủ hoặc tạo rãnh từ bản vẽ hoặc mẫu của khách hàng. Lộ trình là xem xét bản vẽ, tính khả thi và công cụ, phê duyệt mẫu, sau đó sản xuất hàng loạt - vì vậy, các câu hỏi thực tế cần hỏi nhà cung cấp là về thời gian sản xuất mẫu và việc kiểm tra áp dụng cho lô tùy chỉnh.
Các sản phẩm
Liên hệ với chúng tôi
Trang web di động
Copyright© Zhejiang Yingfei Biotechnology Co., Ltd. All Rights Reserved